А на катушке, на этикетке написано PLA Ecofil. Ей уже несколько лет. За годы замечено, что
Пластик на солнце выгорает из красного в белый, если оставить нить в принтере через неделю она лопается, видимо становится хрупкой, надо сматывать в катушку. Станок время от времени использую.
Если речь о прочности, то лучше ABS. У меня чётки самодельные из печатных шариков, постоянно ими щёлкаю, царапаю ногтями, тру и т.д. Большинство шариков из пла, но два из абс. Так вот они только приобрели блеск поверхности (затёрлись слои снаружи), остальные приобрели трещины, расслоения, вмятины, часть нити из печати распустилась.
Ну я с PLA и работаю, с ABS пару-тройку раз всего. Всё равно чтоб попадать точно надо допуски делать в сторону больше-меньше в десятые доли мм. Иногда надо плотно чтоб село, иногда гладко ходило и без люфта тактильного хотя бы
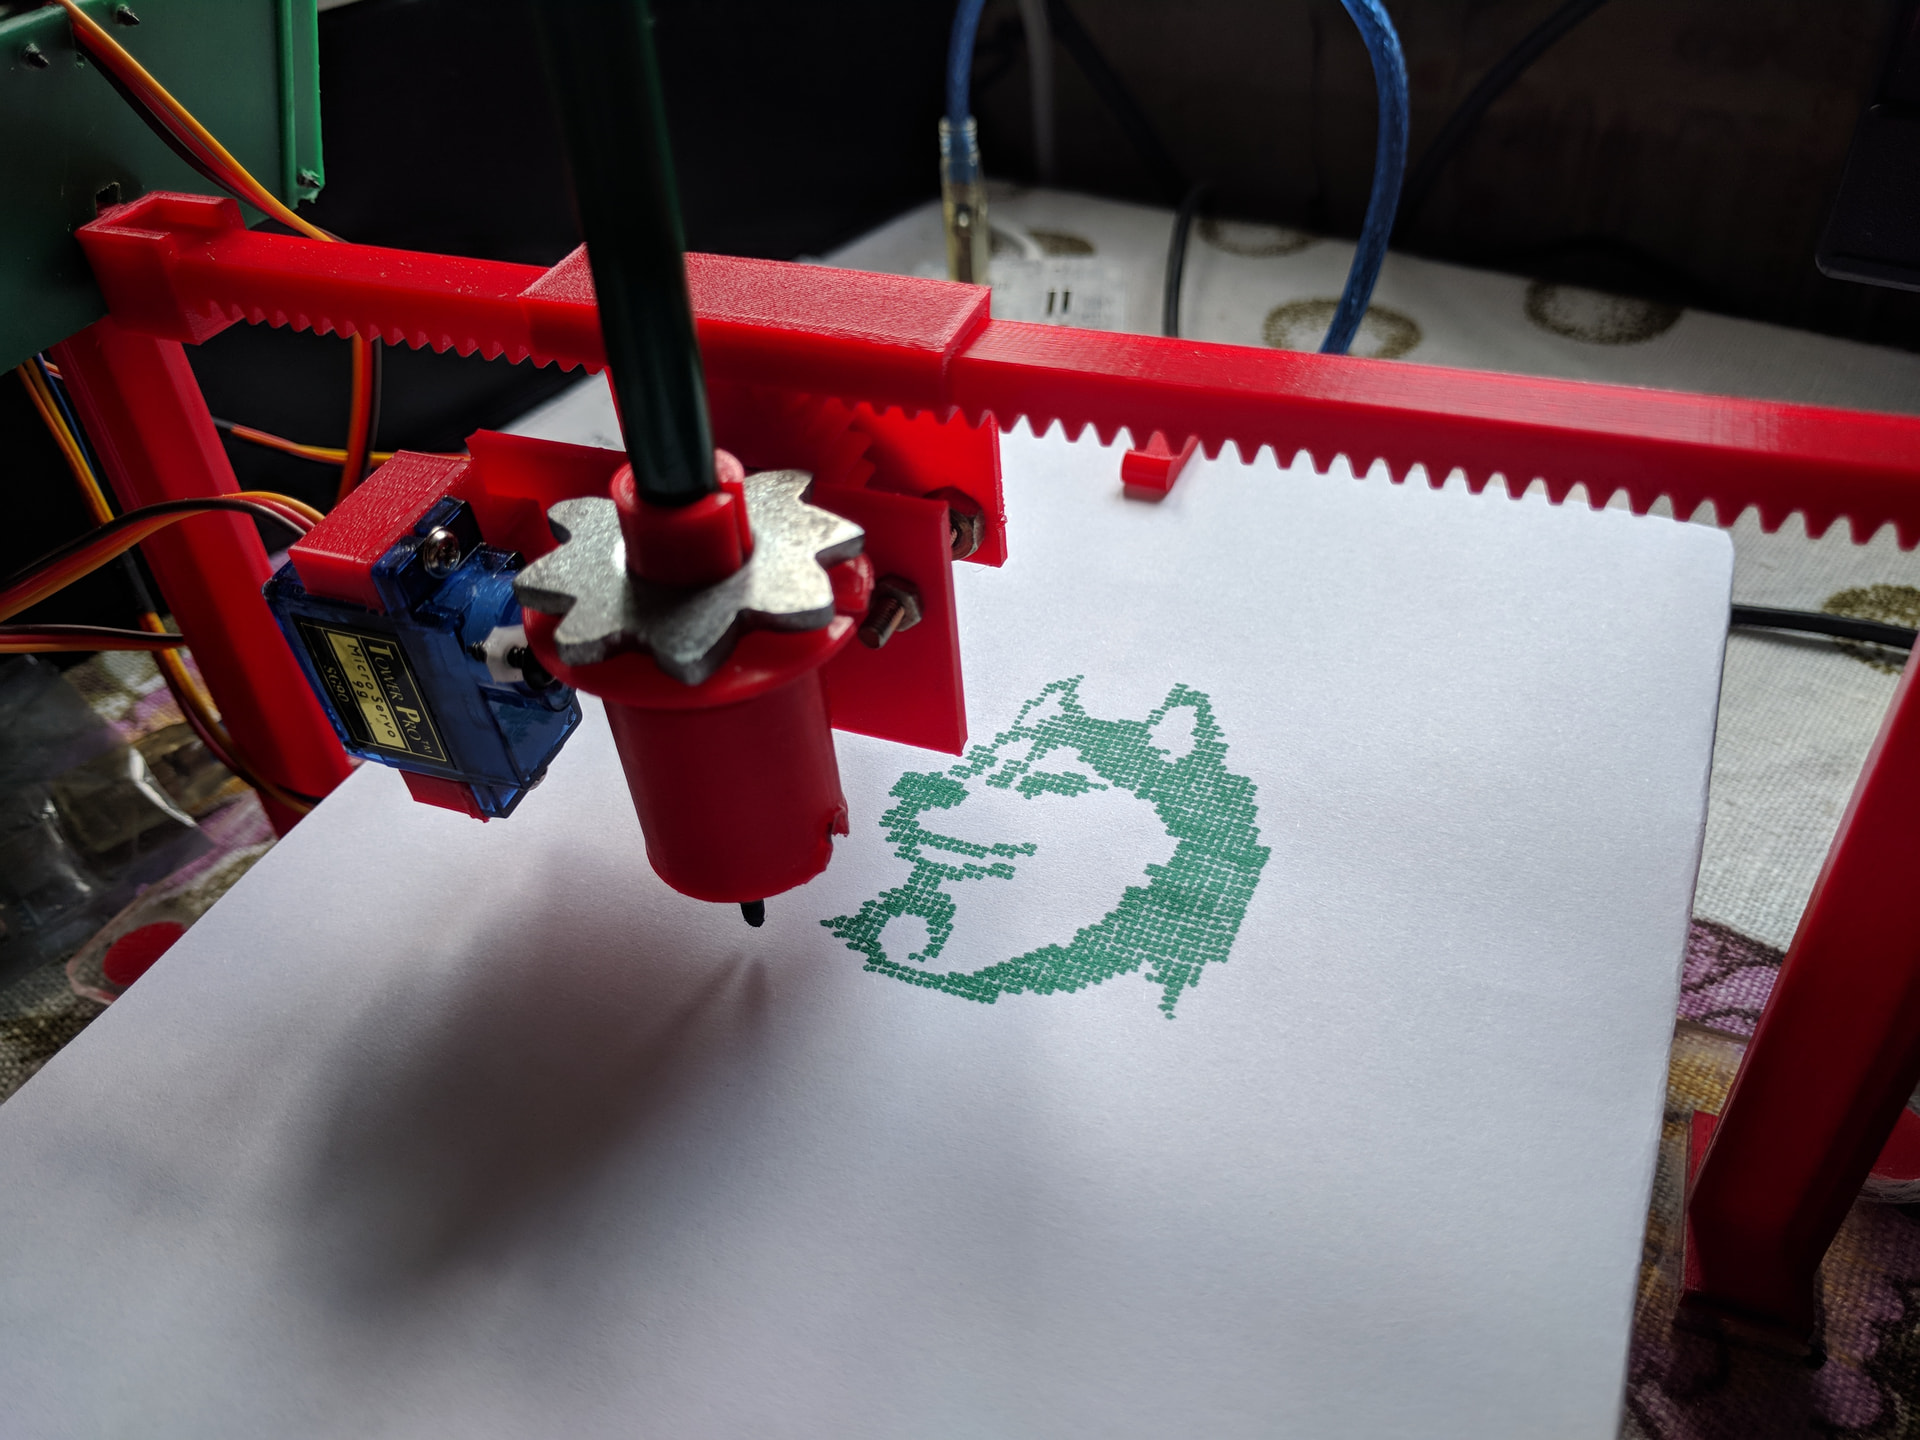
Спасибо, взглянул на картинку и вспомнил.
Только у меня в версии 2.3.1 там не точки, а карандаш ))
===========
Четвертый день печатаю пластиком (4 дня после вскрытия катушки), пластик PLA (eSUN) и качество печати стало ухудшаться… (
Не понятно - пластик влагу впитал или принтер чудит…
Местами «волосня», местами «комки» пластика (особенно на внутренних перегородках). Странно это всё.
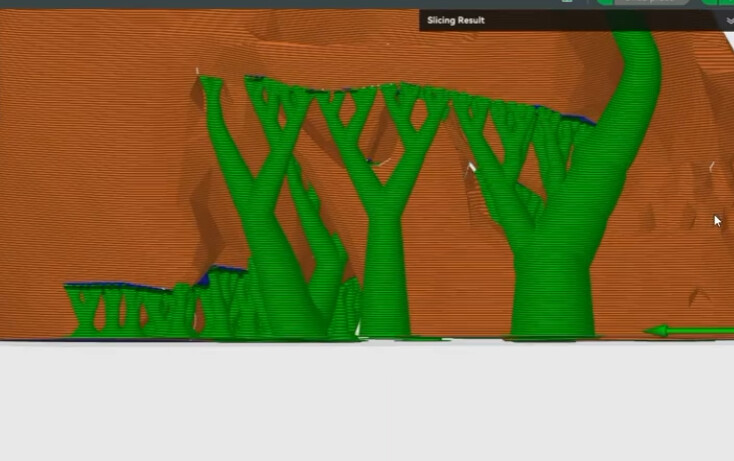
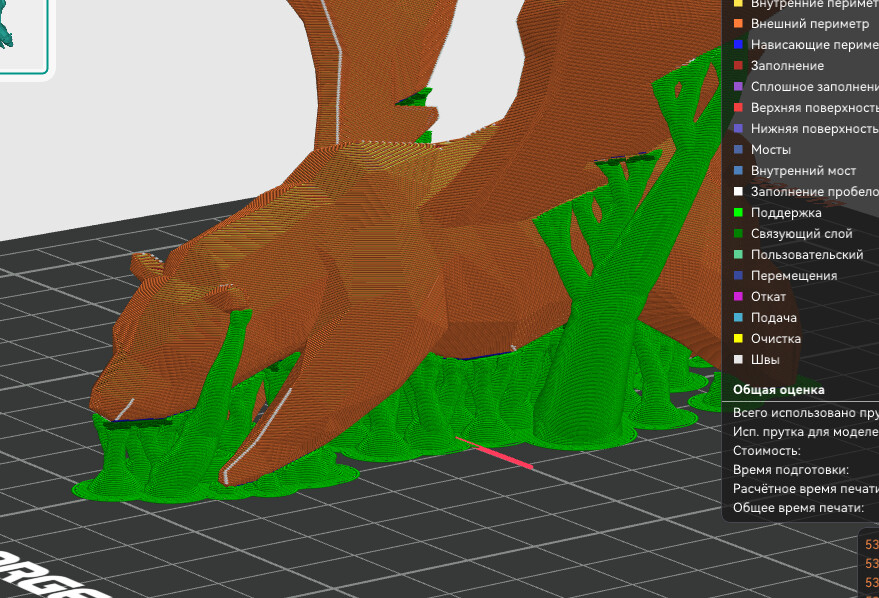
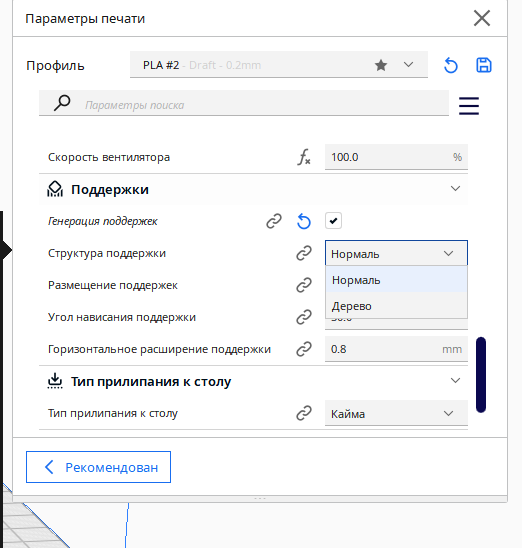
Да как бы я оба попеременно стараюсь использовать. Орка только из-за древовидной поддержки, во всём остальном меня устраивает FlashPrint.
Сейчас последняя печать была из FlashPrint. Пока печатал - подходил смотреть. При 15% заполнения (твою модель крепления двигателя печатал для примерки) на внутренних «перегородках» просто полно волосни. Хотя после завершения печати вроде бы ничего получилось (внешне).
А ещё из орка печатал сегодня при 100% заполнении, кронштейн лазера. Так не получилось - Один раз почему-то сорвало уже 1.5-2 мм основание со стола (пришлось прервать печать), а воторой раз напечаталось, но «повело» деталь. Один угол как у лодки приподнялся (причем это произошло на первой/второй печати после «калибровки высоты стола»).
Не понятно - это всё взаимосвязано или по отдельности?!…
Не протирай стол спиртом. Лучше водкой. Остатки клея тогда от предыдущей печати равномернее распределяется по столу и лучше агдезия становится, чем от свеженанесённого. А спирт просто смывает, причем неравномерно. По этому иногда и задирается всего 1 угол детали, а не все. С петгэ могут и все углы подняться.


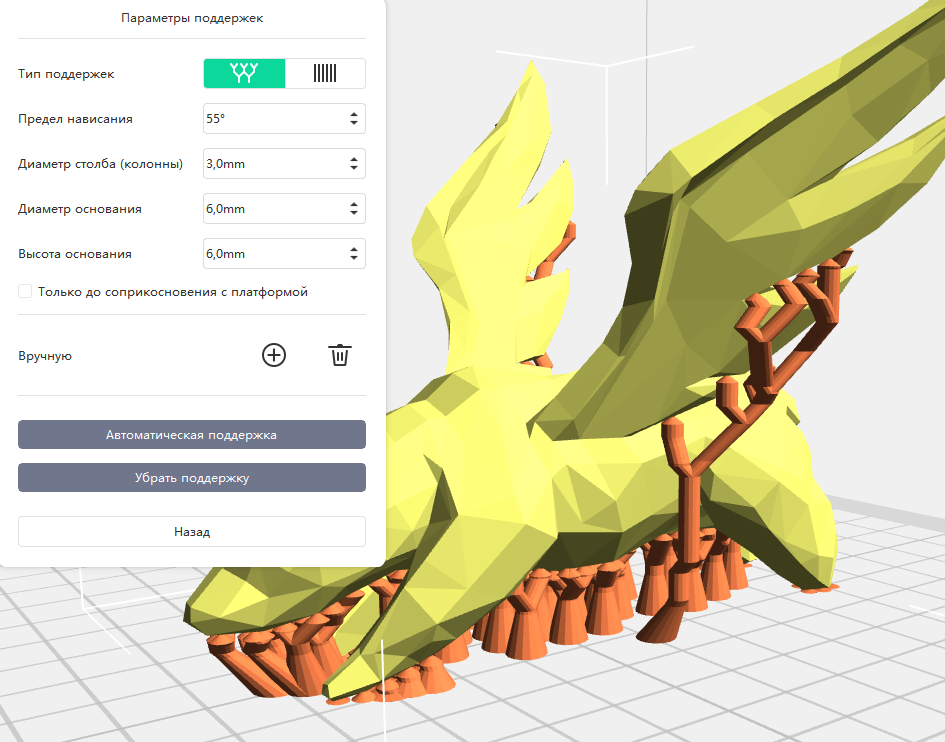
 с Bambu Studio.